Beispiele
Beim Arbeiten mit Metallen enstehen immer wieder beeindruckende Aufnahmen im Rasterelektronenmikroskop, die hier beispielhaft vorgestellt werden.
Wenn Sie auf ein Bild klicken, können Sie eine größere Version des Bildes sehen.
Frei erstarrtes Lot

Rasterelektronenmikroskopische Aufnahme einer frei erstarrten Lotoberfläche, bei der das Lot nur zum geringen Teil den anderen Lötpartner berührt und verbunden hat.
An diesen Stellen ist die Lötung auseinander gerissen worden, und man sieht duktile Bruchflächen.
Schwingbruch

Beispiel einer Bruchflächenaufnahme im Rasterelektronenmikroskop von einem warmfesten martensitischen Stahl, der periodisch belastet wurde.
Die feinen parallelen Streifen sind die typischen Merkmale eines stufenweisen Rissforschritts.
H-Bruch

Typisches interkristallines Bruchaussehen mit „Krähenfüßen“ im Rasterelektronenmikroskop einer gerissenen Schraube aufgrund eines verzögerten Wasserstoffbruches.
So etwas kann auftreten, wenn beim galvanischen Verzinken oder Verchromen H in zu festen Stahl eindringt und/oder die H-Entgasungsglühung vergessen wurde (häufige Ursache bei Schrauben- oder Kettenbrüchen!).
Sol-Gel-Schichten

Als ich mich mit der erfolgreichen Applikation von Sol-Gel-Schichten auf Edelstahl beschäftigt hatte, entstanden diese rasterlekronenmikroskopischen Aufnahmen.

Ein spin-off (= nützlicher Nebeneffekt) dieser Anwendung ist das ungewöhnliche und extreme Verhalten von Wasser auf diesen Schichten.
Bei der abgebildeten Schicht fließt das Wasser vollständig ab. Der Benetzungswinkel ist praktisch Null und deswegen nur schwer messbar. Hintergrund: Aufgrund der hohen Oberflächenspannung von Wasser will es lieber eine Kugel (Tropfen) bilden, als dass es sich in die vielen „Mikrokanäle“ verzweigt und damit eine größere Oberfläche schaffen würde.
Nach einer Glühung über 800 °C verändert sich das Aussehen der Sol-Gel-Schicht und das Wasser benetzt die Oberfläche so gut, dass das Ende des Wasserfilms nicht mit bloßem Auge erkennbar ist und damit ist der Benetzungswinkel praktisch 180°.
Kupferschaum


Rasterelektronenmikroskopische Aufnahmen von hochporösem Cu-Schwamm.
Dieser dient als Hilfsmittel für Hartlötungen, wenn ganz bestimmte oder bisher widersprüchliche Anforderungen an diese Lötungen zuverlässig erfüllt werden sollen. Dieses Verfahren wurde von Prof. Lugscheider vor-entwickelt und in Japan zur Raumfahrtanwendung fertig-entwickelt.
Sichtbarmachung von Zwillingskorngrenzen

Sichtbarmachung (durch Phaseninterferenzkontrast) von Zwillingskorngrenzen und Subkörnern in einer metallischen Legierung in einem metallographischen Schliff.
Daten: Anglaslegierung W. Nr. 1.3981 (Markennamen z. B. Vacon® oder Kovar®), überglüht, 2x mit silberhaltigem Lot gelötet, dadurch möglicherweise Eindringen des Ag entlang der Gitterfehler in die Metallmatrix als Vorstufe der sogen. Silber-Lötbrüchigkeit; beim Löten wurden teilweise Wärmezwangsdehnungen induziert.
Hoch- und höchstwärmeleitende Werkstoffe
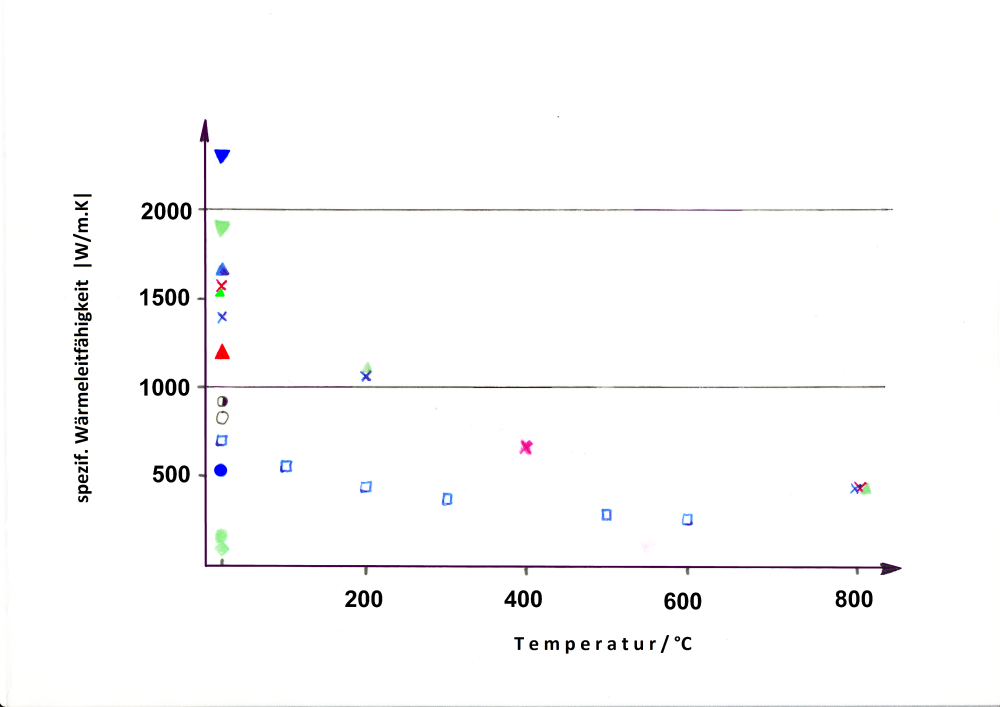
Messergebnisse (Darstellung ohne Fehlerbalken) an Proben von verschiedenen Pyrographitsorten und C/C-Composite-Materialien mit Pyrographitfasern.
Messlabor: Univ. Würzburg, (ehemals) Zentrum für angewandte Energieforschung (Hubland); Messmethode: Laser-Flash-Messung.
Will man Wärme schneller abführen als es mit Cu-Werkstoffen möglich ist, bieten sich Werkstoffe an, die Pyrographit enthalten: entweder als monolithischen Werkstoff oder in C/C-Composite-Material mit Fasern aus Pyrographit (typische Dicke 7 µm). Pyrographit wird bei sehr hohen Temperaturwerten mit oder ohne Zusatzbehandlung hergestellt und weist zumindest bei Raumtemperatur sehr hohe Wärmeleitfähigkeiten λ auf. Ein Beispiel zeigt das Diagramm, wobei viele der Proben Abmessungen von 10 × 15 × 1,5 mm hatten. Die λ-Werte sind extrem anisotrop: in zwei Richtungen sind sie hoch, in der Richtung senkrecht dazu um mindestens eine Größenordnung kleiner.
Ich selber habe Pyrographitfasern in und auf Form gewickelt, mit Sonderkleber infiltriert, dann den getrockneten Verbundkörper (= „Grünling“) extern carbonisieren und graphitieren lassen.
Die Werkstoffe lassen sich bei hohen Temperaturwerten mit speziell ausgewählten Loten löten.
Sollte der Lötpartner temperaturempfindlich sein und eine Hartlötung nicht vertragen, könnte man ein sogenanntes Reaktionslot verwenden. Dabei bleiben die Lötpartner makroskopisch kalt und nur die Lötzone selber reagiert bei erhöhter Temperatur.
Ich biete Infos an zu dem „Was – Wie – Wer – Wo“.